
Vo všeobecnosti možno spôsoby spracovania ozubených kolies rozdeliť do dvoch kategórií:
1. Spracovanie tvárnenia:
Profil ozubených fréz, profilových brúsok, fréz a profilových brúsnych kotúčov je veľkosť profilu zubových drážok zubov ozubenia.
2. Spracovanie metódy expanzie:
Odvaľovanie ozubených kolies, tvarovanie ozubených kolies,brúsenie ozubených kolies(počítajúc do tohošnekový brúsny kotúčbrúsky ozubených kolies, profil brúsneho kotúča je hrebeňového typu.) Na generovanie brúsenia aj brúsenie tvárnenia sa používa jednodielny brúsny kotúč, čo je brúsenie jedného zuba a jedného zuba. Brúsne kotúče sú väčšie ako profilové brúsne kotúče. Tvarovacie brúsenie využíva princíp evolventného formovania; tvárniacim brúsením je oprava brúsneho kotúča do tvaru evolventy ozubeného kolesa. Priemer brúsneho kotúča používaného na šnekové brúsenie je podobný ako pri generatívnom brúsení a je hrubší ako on. Šnekové brúsenie je založené na princípe záberu ozubených kolies a ozubených kolies. Ostatné aspekty efektívnosti a presnosti môžete analyzovať sami.
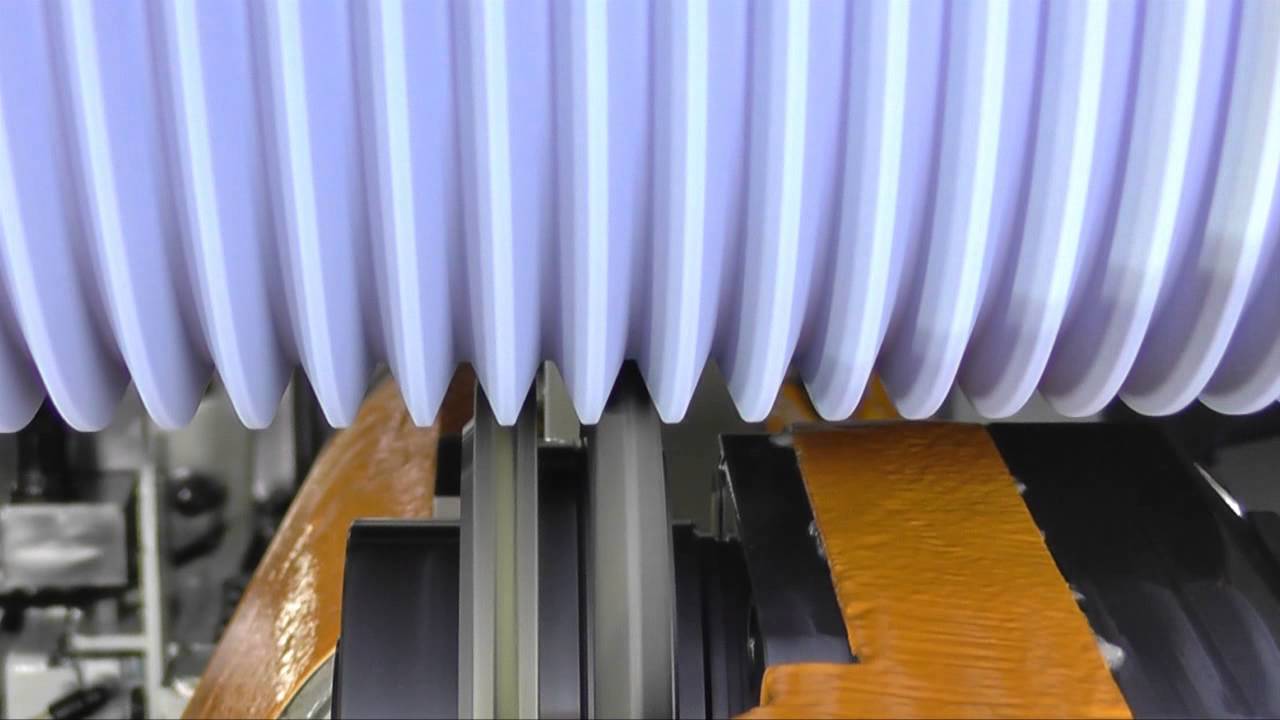
Valcový šnekový pohon
Plochy zubov bežných valcových závitoviek (okrem závitoviek typu ZK) sú vo všeobecnosti sústružené na sústruhoch sústružníckymi nástrojmi s rovnými hranami. Podľa rôznych montážnych polôh sústružníckeho nástroja sú krivky profilu zubov opracovaného povrchu závitovkového zuba v rôznych častiach tiež odlišné. Podľa rôznych kriviek profilu zubov možno bežné valcové červy rozdeliť na Archimedove červy (ZA červy), evolventné červy (ZI červy), normálne rovné profilové červy (ZN červy) a kužeľové obalové valcové červy (ZK červy). červ) a ďalšie štyri. GB10085-88 odporúča používať červa ZI a červa ZK.
červ Archimedes (červ ZA)
This kind of worm, on the plane perpendicular to the worm axis (ie the end face), the tooth profile is an Archimedes spiral, the tooth profile on the plane containing the axis (ie the axial tooth profile) is a straight line, and its tooth profile angle α0=20°. It can be turned on a lathe with a single tool (when the lead angle γ≤3°) or a double tool (when γ>3 stupne) s rovným okrajom. Pri inštalácii nástroja musí horná plocha reznej hrany prechádzať osou závitovky. Tento druh červa sa ťažko brúsi a je nepohodlné ho spracovávať, keď je uhol nábehu veľký.
Normálny rovný profilový červ (ZN červ)
Profil zubov na čelnej strane tohto závitovky je predĺžená evolventa a normálny (NN) profil zubov je priamka. Závitovka ZN sa točí aj na sústruhu jednoduchým alebo dvojitým nástrojom s rovným ostrím. Tento červ je tiež náročnejší na brúsenie.
Evolventný červ (ZI červ)
Profil zubov na čelnej strane tohto závitovky je evolventný, takže je ekvivalentný evolventnému valcovému špirálovému ozubenému kolesu s malým počtom zubov (počet zubov sa rovná počtu hláv závitovky) a veľkým uhlom skrutkovice. Závitovky ZI je možné sústružiť na sústruhu pomocou dvoch sústružníckych nástrojov s rovnými hranami. Horný povrch reznej hrany by mal byť dotyčnicou k základnému valcu, pričom jeden nástroj by mal byť nad osou závitovky a druhý pod osou závitovky. Uhol profilu zubov nástroja by sa mal rovnať základnému uhlu valcovej skrutkovice závitovky. Tento červ je možné brúsiť na špeciálnom stroji.
Valcová závitovka obklopujúca kužeľ (závitovka ZK)
Toto je nelineárny špirálovitý povrchový červ. Nedá sa opracovať na sústruhu, dá sa len frézovať na fréze a brúsiť na brúske. Pri obrábaní sa okrem špirálového pohybu obrobku nástroj súčasne otáča okolo vlastnej osi. V tomto čase je povrchom obálky rotačnej plochy frézy (alebo brúsneho kotúča) povrch špirálového zuba závitovky a profily zubov na sekciách II a NN sú všetky krivky. Tento druh červa sa ľahko brúsi a červ má vysokú presnosť a je široko používaný.
Pokiaľ ide o profil zubov šnekového kolesa spárovaný s vyššie uvedenými typmi šnekov, úplne sa mení s profilom zubov šneku. Závitovkové prevody sa vo všeobecnosti obrábajú odvalovou alebo letmou frézou na odvaľovacej fréze ozubených kolies. Aby sa zabezpečilo, že závitovka a závitovkové koleso môžu správne zaberať, profil zubov závitovkového kolesa na rezanie varnej dosky by mal byť v súlade s profilom zubov závitovky; stredová vzdialenosť pri hlbokom reze by mala byť tiež rovnaká ako stredová vzdialenosť šnekového pohonu.


